
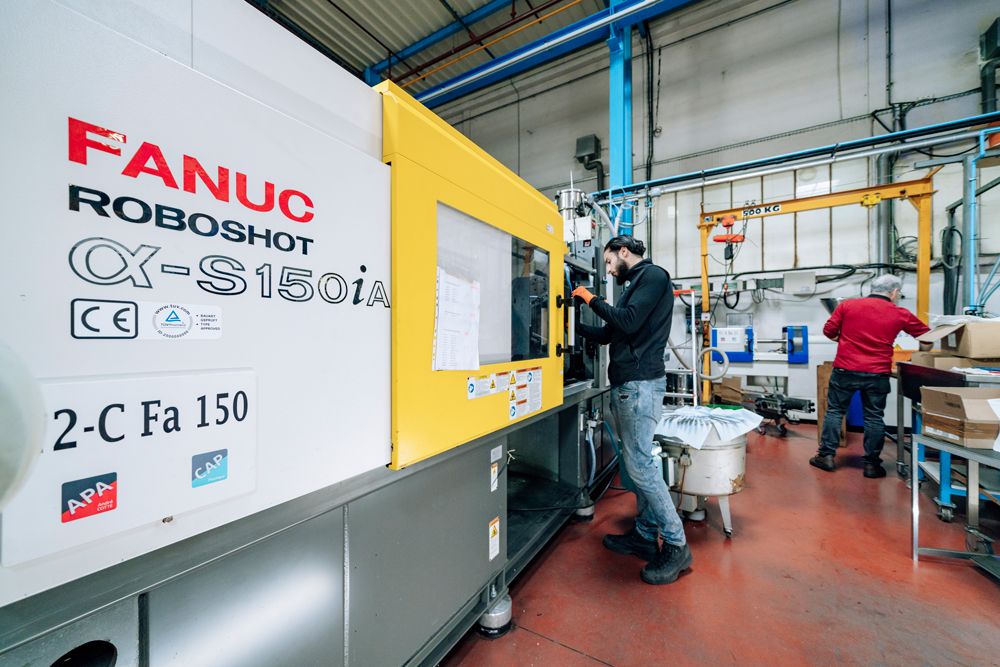
Basée à Celles-sur-Durolle, dans le bassin industriel de Thiers (Puy-de-Dôme), APA Injection accompagne les entreprises à chaque étape : bureau d’études, atelier de conception d’outillages, injection et micro-injection, assemblage et impression LED/UV. Cette organisation intégrée limite les pertes d’information entre la conception, la fabrication du moule et la production.
1. Concevoir une pièce compatible avec l’injection plastique
Partir de la fonction, pas seulement de la forme
Avant tout dessin technique, il faut définir précisément la fonction de la pièce : à quoi sert-elle, quelles contraintes mécaniques, thermiques ou chimiques devra-t-elle supporter, dans quel environnement sera-t-elle utilisée, et pour quels volumes ? Une pièce destinée à un équipement industriel, à un emballage, à un dispositif médical ou à un produit de consommation ne répond ni aux mêmes exigences, ni aux mêmes normes. Cette première analyse évite qu’une solution techniquement séduisante se révèle finalement trop complexe ou trop coûteuse à fabriquer.
Une géométrie pensée pour le procédé

La forme de la pièce doit être compatible avec l’injection dès la conception. Plusieurs points de vigilance reviennent systématiquement :
- des épaisseurs trop irrégulières, qui perturbent le remplissage et le refroidissement ;
- des angles de dépouille insuffisants, qui compliquent le démoulage ;
- des contre-dépouilles, qui peuvent nécessiter des tiroirs ou dévissages supplémentaires dans le moule ;
- des zones trop massives, sources de retassures et de déformations.
Chacun de ces points affecte la stabilité dimensionnelle de la pièce et, in fine, son coût de production. Une optimisation réalisée avant la fabrication du moule coûte presque toujours moins cher qu’une modification tardive de l’outillage : il ne s’agit donc pas seulement de dessiner une pièce fonctionnelle, mais de concevoir une pièce industrialisable dès le premier jet.
Choisir la bonne matière, pas la plus performante dans l’absolu
Le choix du plastique dépend des propriétés recherchées : rigidité, souplesse, résistance aux chocs, tenue à la température, aspect de surface, couleur, compatibilité avec un environnement spécifique (humidité, produits chimiques, UV…) et, bien sûr, le coût. L’objectif n’est pas nécessairement de sélectionner la matière la plus performante dans l’absolu, mais celle qui offre le meilleur équilibre entre contraintes techniques, économiques et industrielles du projet.
Le prototypage, une étape qui limite les mauvaises surprises
Lorsque la définition de la pièce est suffisamment avancée, le prototypage permet de valider son encombrement, son assemblage ou son ergonomie avant d’investir dans un moule de série. Même s’il ne reproduit pas toujours exactement le comportement d’une pièce injectée (retrait, aspect, tenue mécanique), il reste un outil efficace pour détecter des erreurs de conception et confronter rapidement le produit à son usage réel.
Chez APA Injection, cette phase s’appuie sur le bureau d’études et sur les compétences internes en conception d’outillages, du prototype jusqu’aux petites, moyennes et grandes séries, ce qui limite les pertes d’information entre la conception, la réalisation du moule et la production.
2. Le moule d’injection : la pièce maîtresse de la production
Une architecture qui conditionne tout le reste
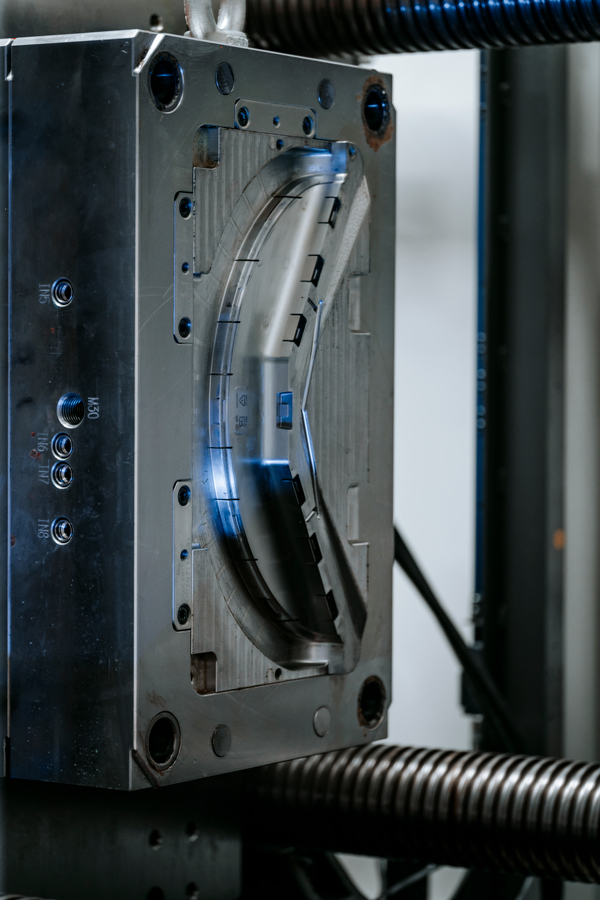
Le moule donne sa forme à la pièce, mais son rôle ne s’arrête pas là. Il influence directement le remplissage des empreintes, l’évacuation de l’air, le refroidissement, le démoulage, la cadence de production, la régularité des pièces obtenues et donc le coût final. Le bureau d’études doit définir l’architecture de l’outillage en tenant compte de la forme de la pièce et des objectifs de fabrication : positionnement du point d’injection, plans de joint, éjecteurs et circuits de refroidissement doivent être étudiés avec précision.
Une ou plusieurs empreintes ?
Le nombre d’empreintes doit être choisi selon les volumes attendus, le temps de cycle recherché, la capacité de la presse et le niveau d’investissement prévu :
- Une seule empreinte : pertinente pour une série limitée, un lancement de produit ou une pièce particulièrement complexe.
- Plusieurs empreintes : permet de produire plusieurs pièces à chaque cycle et de diminuer le coût unitaire sur des volumes importants, mais demande un investissement initial plus élevé et une alimentation parfaitement équilibrée entre les empreintes.
Le bon choix ne repose donc pas uniquement sur le prix immédiat du moule, mais sur le coût total du projet, les quantités prévues, la durée de commercialisation du produit, les cadences souhaitées et les éventuelles évolutions futures de la pièce.
De l’usinage aux premiers essais sur presse
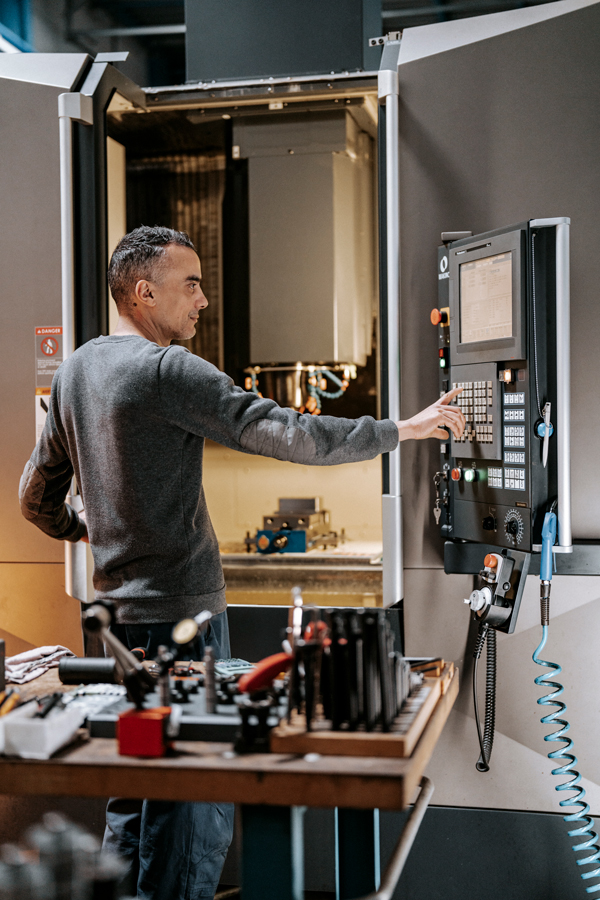
Chez APA Injection, les outillages sont conçus sur mesure au sein de l’atelier, avec de l’usinage CNC, de l’électroérosion par découpe au fil et de l’électroérosion par enfonçage pour obtenir des géométries précises et réaliser certaines formes difficiles à produire par un usinage traditionnel. Les outillages font ensuite l’objet de contrôles dimensionnels et tridimensionnels.
Les premiers essais sur presse permettent de confronter la conception à la réalité de la production, en contrôlant le remplissage, l’aspect, les dimensions, le retrait de la matière et le comportement de la pièce au démoulage. Des ajustements peuvent être apportés aux paramètres d’injection ou, lorsque cela est nécessaire, directement à l’outillage. Cette phase de mise au point est essentielle pour stabiliser la fabrication avant le lancement de la série. Elle contribue à limiter les rebuts, les arrêts de production, les opérations de reprise et les variations entre les pièces.
À retenir : le moule le moins cher à l’achat n’est pas nécessairement celui qui offrira le coût de production le plus intéressant sur plusieurs années. Un outillage bien conçu protège aussi le client contre des coûts cachés qui pourraient apparaître au fil de la production.
Découvrir notre savoir-faire en conception de moule
3. Reprendre un moule existant pour relancer une production
Changement de fournisseur, rapprochement de la fabrication, relocalisation, sécurisation de l’approvisionnement ou remise en fabrication d’une référence ancienne : une entreprise possède parfois déjà le moule nécessaire à sa production. La reprise d’un moule existant peut alors éviter de repartir immédiatement sur la conception d’un nouvel outillage, à condition de vérifier sérieusement qu’il peut encore produire des pièces conformes et qu’il est compatible avec les équipements du nouveau site.
Étape 1 : réunir les informations disponibles
Plus les données sont complètes, plus le diagnostic peut être précis : plans du moule et de la pièce, matière utilisée, paramètres d’injection, historique des modifications, quantités déjà fabriquées, éventuelles non-conformités rencontrées.
Étape 2 : examiner l’état général de l’outillage
Les empreintes, les plans de joint, les éjecteurs, les systèmes d’alimentation et les circuits de refroidissement peuvent présenter de l’usure, de l’encrassement, de la corrosion ou des détériorations liées à leur utilisation ou à leur stockage. Il faut également contrôler la compatibilité du moule avec le nouveau parc de presses : dimensions, poids, système de fixation, raccordements, volume de matière injectable et force de fermeture nécessaire. Un moule en bon état peut malgré tout nécessiter certaines adaptations avant d’être installé sur un autre moyen de production.
Étape 3 : valider par un essai d’injection
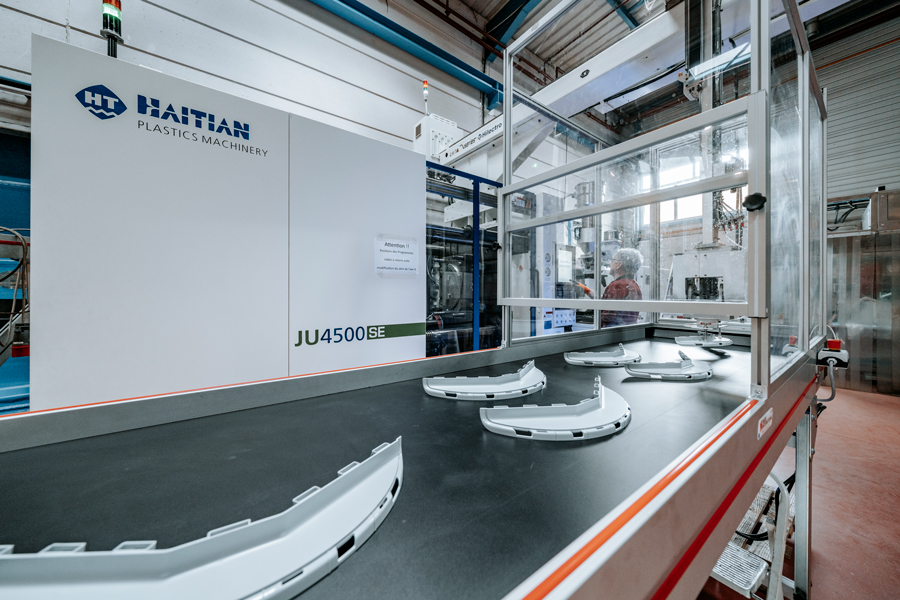
Selon le résultat du diagnostic, un simple nettoyage et une maintenance peuvent suffire lorsque le moule est sain. Dans d’autres cas, certaines pièces d’usure doivent être remplacées, une empreinte réparée, ou le système d’alimentation adapté. Lorsque les réparations deviennent trop nombreuses ou trop coûteuses, la fabrication d’un nouvel outillage représente finalement la solution la plus fiable.
L’essai d’injection reste indispensable avant toute reprise définitive de production. Il permet d’observer le fonctionnement réel du moule et de produire des échantillons représentatifs, contrôlés ensuite pour identifier d’éventuels défauts d’aspect, écarts dimensionnels, difficultés de remplissage ou problèmes de démoulage. Le transfert ne doit être validé qu’après confirmation de la conformité des pièces et de la stabilité du procédé
4. Marquage dans le moule ou impression LED/UV : quelle personnalisation choisir ?
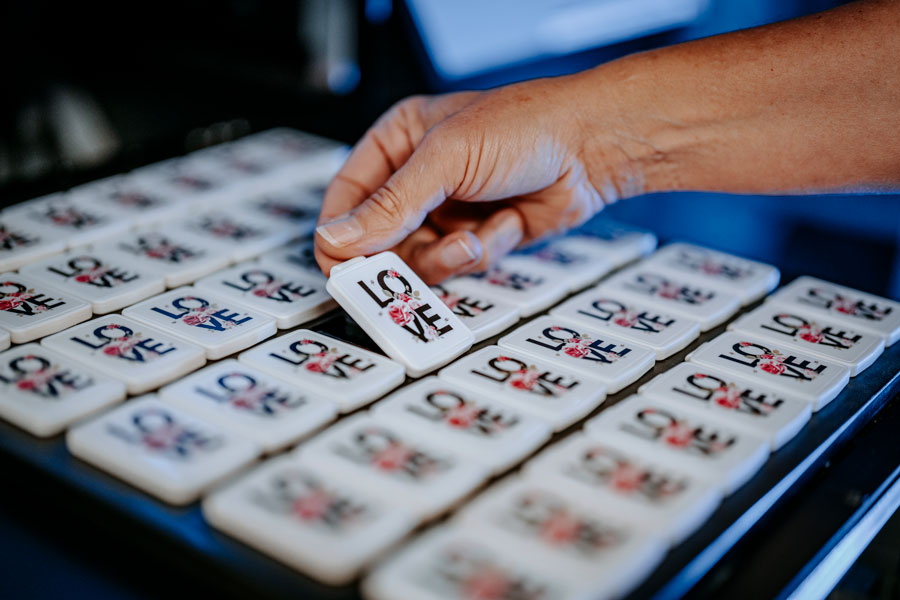
Une fois la pièce industrialisée, il peut être nécessaire d’y intégrer un logo, une référence, une graduation, un message, un pictogramme ou un décor. Deux approches principales peuvent être envisagées : créer le marquage directement dans le moule, ou l’ajouter après l’injection grâce à l’impression LED/UV.
Le marquage intégré à l’outillage forme généralement un relief ou un creux directement sur la pièce, reproduit à chaque cycle d’injection sans opération supplémentaire. Cette solution convient particulièrement à une inscription fixe destinée à rester identique pendant toute la durée de vie du produit. Cependant, elle manque de souplesse dès qu’une évolution est nécessaire : modifier le texte, le logo ou la référence peut demander une reprise mécanique de l’empreinte, la fabrication d’un nouvel insert, voire une modification de l’outillage.
L’impression LED/UV fonctionne différemment : des encres spécifiques sont déposées sur la surface plastique puis fixées par une lumière UV. Cette technologie permet d’obtenir des décors précis, multicolores et personnalisables, produits à partir d’un fichier numérique. Cela simplifie la réalisation de plusieurs variantes à partir d’une même pièce injectée. Sa faisabilité doit toutefois être étudiée selon la matière, la forme de la pièce, la surface disponible, la résistance souhaitée et les conditions d’utilisation du produit.
| Critère | Marquage dans le moule | Impression LED/UV |
|---|---|---|
| Coût initial | Plus élevé (usinage de l’empreinte) | Plus faible |
| Flexibilité | Faible (modification = nouvel insert) | Élevée (fichier numérique) |
| Idéal pour | Grande série, inscription fixe | Petites/moyennes séries, références évolutives |
| Rendu | Relief ou creux, une seule couleur | Multicolore, précis |
| Étape process | Intégrée à l’injection | Opération supplémentaire après injection |
Le choix ne doit donc pas être automatique : il dépend du nombre de pièces, du nombre de variantes, de la durée de vie du visuel, du budget initial, de l’esthétique recherchée et des évolutions futures du produit. APA Injection dispose d’un service d’impression LED/UV intégré, complémentaire de ses activités d’injection et d’assemblage. Nos clients bénéficient ainsi de l’expertise et des conseils d’un seul interlocuteur pour la fabrication de la pièce, sa personnalisation et, lorsque le projet le nécessite, son assemblage.
En savoir plus sur notre service d’impression LED/UV
Questions fréquentes
Combien de temps faut-il pour industrialiser une pièce plastique ? Cela dépend de la complexité de la pièce et du moule, mais il faut généralement compter de quelques semaines (moule simple) à plusieurs mois pour un outillage multi-empreintes avec essais et ajustements.
Peut-on récupérer un moule fabriqué par un autre prestataire ? Oui, à condition de réaliser un diagnostic complet (état de l’outillage, compatibilité presse, essai d’injection) avant toute remise en production.
Quelle est la différence entre injection et micro-injection plastique ? La micro-injection concerne des pièces de très petite taille ou de faible poids, nécessitant une précision et des presses spécifiques, notamment pour l’électronique ou le médical.
Consulter la page “L’injection plastique : le cœur de notre savoir-faire industriel”
Un accompagnement global pour fiabiliser votre projet
Conception, moule, essais, personnalisation : chaque étape prépare la suivante et sécurise la qualité finale de la pièce. En réunissant étude, outillage, injection, assemblage et impression LED/UV sur un même site à Celles-sur-Durolle, APA Injection couvre l’ensemble du développement d’une pièce plastique technique.
Vous souhaitez développer une nouvelle pièce plastique, reprendre un moule existant ou étudier une solution de personnalisation ? Contactez les équipes d’APA Injection pour une analyse adaptée à vos contraintes industrielles.
